Fabriqué en PBS (Polybutylène Succinate), entièrement biodégradable. Caractéristiques : 1. Compostable à la mai...
EN SAVOIR PLUS
Une fibre bicomposante âme-gaine est spécifiée avant toute chose par trois chiffres : le point de fusion de la gaine, le rapport gaine/âme et la ténacité de l'âme. Le mot « bicomposant » confirme seulement que deux polymères ont été filés en un seul filament ; cela ne confirme pas que la fibre se liera à la température de votre calendrier, survivra à la chaleur en aval ou conservera la résistance du noyau après le cardage. Dans la construction habituelle, une gaine à point de fusion inférieur – co-PET, PE ou nylon à faible point de fusion – encapsule un noyau à point de fusion plus élevé tel que du PET ou du nylon. La gaine devient l'adhésif ; le noyau porte une charge. Cette division explique pourquoi ces fibres apparaissent dans les liaisons non tissées, les intérieurs automobiles, la filtration, l'hygiène et les dessus de chaussures, où une liaison thermique contrôlée peut remplacer ou réduire un liant séparé.
Traitez une gaine en polyester à faible point de fusion à 110 °C et une gaine en nylon à faible point de fusion à 85 °C comme différentes familles de processus. Ils peuvent partager le mot « gaine-âme », mais ils ne partagent pas la même fenêtre de laminage à chaud, la même sensibilité à l'humidité ou les mêmes exigences de finition. Un essai qui fonctionne sur un niveau ne constitue pas une preuve que l’autre sera mis à l’échelle.
La valeur ne réside pas uniquement dans la fibre. Cela vient du remplacement de la résine de liant, de la création de points de liaison denses à un ajout inférieur et du maintien de la bande plus douce qu'une alternative fortement liée à la résine. Un noyau concentrique offre une couverture de gaine uniforme et une liaison prévisible. Un noyau excentrique peut produire un auto-sertissage après traitement thermique, ce qui ajoute du volume mais rend la formation de la bande moins prévisible.
Lors du collage thermique, la bande est chauffée au-dessus du pic de fusion de la gaine mais en dessous du pic de fusion du cœur. Zone de liaison définie par la pression et le temps de séjour ; la température détermine si la gaine coule. Une gaine à 110 °C commence souvent à une température de surface de la bande de 125 à 135 °C, mais il s'agit là d'un point de départ et non d'une garantie. La vitesse de ligne, la pression de pincement, le titre des fibres et la densité de la bande peuvent déplacer la fenêtre utile de 10 °C ou plus.
Pour une vue plus large du produit, consultez le gamme de fils gaine-âme et comparez les options de liants concentriques, excentriques et à faible point de fusion avant de fixer une spécification.
Une spécification d'achat doit se lire comme une fenêtre de processus et non comme une ligne de catalogue. Corrigez ces éléments avant le premier essai : paire de polymères et pic de fusion par DSC ; rapport gaine/âme par section transversale ; deniers par filament et deniers totaux ; ténacité et allongement à la rupture ; sertissage et finition ; retrait à l'air chaud et à l'ébullition ; méthode de couleur ; et la traçabilité des lots. Si la fibre est destinée à une toile médicale ou hygiénique, ajoutez la chimie de finition et les extractibles à la discussion.
Pour une qualité de gaine-âme en polyester à faible point de fusion à 110 °C, vérifiez les données de section transversale et les recommandations de liaison du fournisseur par rapport aux conditions de votre calendrier ou de votre four.
 Fil de polyester à faible point de fusion à âme gaine 110°C Fil bi-composant avec gaine fondant à 110°C et âme en polyester pour collage thermique ; examinez les données de section transversale et de liaison par rapport aux conditions de votre procédé. Voir le produit →
Le tableau ci-dessous constitue un point de départ pour la sélection des matériaux et ne remplace pas un essai en ligne.
| Construction | Gaine/noyau typique | Meilleur ajustement | Risque principal si mal spécifié |
|---|---|---|---|
| PET / co-PET à faible point de fusion, gaine environ 110 °C | 30/70 à 50/50 | Liaison thermique non tissée, intérieur automobile, filtration | Liaisons faibles si la température de la ligne est basse ; perte de noyau si le rapport de gaine est trop élevé |
| PE/PET | 40/60 à 50/50 | Non-tissé doux, hygiène, emballage, tige de chaussure | Fenêtre étroite de laminage à chaud ; collage et frottis de gaine |
| Gaine en nylon à faible point de fusion, environ 85 °C | Comme convenu par section transversale | Collage à basse température, textiles industriels compatibles avec le nylon | La prise d’humidité et la compatibilité de la finition doivent être vérifiées |
Si l'application nécessite une température d'activation plus basse, optez pour la famille de polymères à faible point de fusion appropriée plutôt que de pousser une nuance de 110 °C au-delà de sa fenêtre.
Le rapport de gaine est un compromis entre le volume d'adhésif et la résistance du noyau. Pour le même denier total, une fibre 30/70 laisse plus de cœur en PET pour supporter la charge, mais elle nécessite un meilleur transfert de chaleur et peut présenter des points faibles là où la gaine est fine. Une fibre 50/50 se lie plus facilement et donne un toucher plus doux à basse pression, mais la contribution du noyau diminue et la fibre peut devenir collante sur les rouleaux chauds.
Le placement excentrique ajoute une autre variable. Cela peut créer un sertissage utile, mais cela signifie également que l’épaisseur de la gaine varie autour de la circonférence. Les acheteurs qui inspectent uniquement l'épaisseur moyenne du revêtement peuvent manquer l'exposition du côté mince, qui apparaît plus tard comme une variation de liaison ou une fibrillation du noyau.
Lorsqu'une température d'activation plus basse ou une compatibilité avec le nylon est nécessaire, les qualités de nylon à faible point de fusion à 85 °C peuvent élargir les options de matériaux, mais elles exigent également un contrôle de l'humidité et un contrôle de finition plus strict.
 Fil de nylon à faible point de fusion pour textiles sensibles à la chaleur Le fil de liaison en copolyamide s'active à près de 85°C pour les fibres sensibles à la chaleur ; pensez-y lorsqu'une compatibilité avec le nylon à basse température est nécessaire, avec contrôle de l'humidité. Voir le produit →
Pour plus de détails sur les processus de collage thermique, voir fils à faible point de fusion pour liage thermique .
La plupart des défaillances se manifestent par une variation de la force d’adhérence, des défauts de surface ou un retrait inexpliqué après vieillissement. La cause n'est souvent pas la paire de polymères mais l'écart entre l'échantillon de laboratoire et la chaîne de production : la pression du calendrier du laboratoire, la densité de la bande et le temps de séjour sont rarement identiques à ceux de l'usine.
Si la gaine se fracture lors du cardage, suspectez une finition, un sertissage ou une ouverture trop agressive plutôt que d'élever la température. Si les liaisons sont faibles sur les bords mais fortes au centre, vérifiez le parallélisme des pincements et la variation de la densité de l'âme avant de changer de qualité de polymère.
Les qualités bi-composants PE/PET entrent souvent dans les domaines où la douceur et la basse température d'activation sont importantes, comme dans les domaines de l'hygiène, de l'emballage et des tissus des dessus de chaussures.
 Fil bi-composant PE/PET pour tissus doux et cool-touch Le fil de filament double polymère offre un toucher doux et un toucher rafraîchissant pour les vêtements légers et les textiles industriels ; confirmer le parcours de fin de vie séparément des qualités biodégradables. Voir le produit →
Ils ne sont pas interchangeables avec les qualités biodégradables ; confirmer séparément le parcours de fin de vie si cela constitue une exigence du programme.
Lorsque vous comparez des devis, demandez des données spécifiques au lot, et non un TDS générique. Un ensemble de devis utiles comprend le pic de fusion DSC, le rapport gaine/noyau par section transversale, la ténacité et l'allongement, le retrait, le sertissage, le type de finition, l'emballage et un échantillon retenu du lot de production. Pour les couleurs personnalisées, ajoutez des exigences de statut de teinture dans la masse ou de teinture et de solidité des couleurs. Pour les livraisons à l’étranger, confirmez la protection des palettes, la barrière contre l’humidité et la manutention portuaire depuis l’emplacement du fournisseur.
Non. La gaine-noyau est une architecture à deux composants. Les bicomposants comprennent également des structures côte à côte, des îles dans la mer et des structures à tarte segmentée. La distinction est importante car chaque architecture résout un problème différent : liaison, sertissage, création de microfilaments ou résistance.
Les deux, mais pour des raisons différentes. Le point de fusion définit la température d'activation et le risque pour les matériaux sensibles à la chaleur à proximité. Le rapport de gaine définit la quantité d'adhésif disponible et la quantité de noyau restant pour la résistance. Un point de fusion bas ne peut compenser une couche de gaine trop fine ou mal répartie.
Oui, des constructions à base de PLA, PBS ou autres polymères biodégradables existent, mais « biosourcé », « biodégradable » et « compostable » ne sont pas des synonymes. Demandez la norme de test, l'environnement d'élimination et la qualité certifiée plutôt que d'accepter une réclamation générale.
Commencez par le denier, la ténacité, l'allongement, le sertissage et la finition. Ajoutez des contrôles DSC et de section transversale lorsque le lot est destiné à une ligne de liaison critique. Conservez un échantillon conservé et enregistrez les conditions de la ligne utilisée lors du premier essai réussi ; cet enregistrement est plus utile qu'un certificat seul lorsqu'un futur lot se comporte différemment.
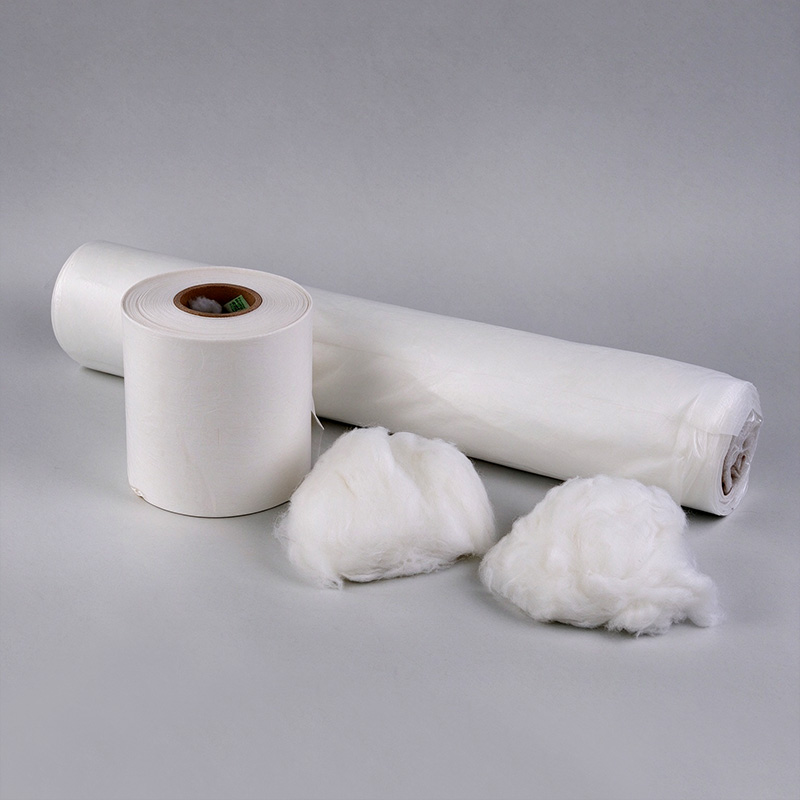
Fabriqué en PBS (Polybutylène Succinate), entièrement biodégradable. Caractéristiques : 1. Compostable à la mai...
EN SAVOIR PLUS
Il est fait avec un PLA bio-base, entièrement biodégradable Fonctionnalité: 1. Produit de compost indus...
EN SAVOIR PLUS
Il est fait avec du polyester, nous pouvons produire spécial les meilleurs fils, 7D et 10D DTY est réalisable dans no...
EN SAVOIR PLUSSi vous comparez l’ECDP au polyester cationique pouvant être teint, commencez par cette conclusion : l’ECDP n’est généralement pas une famille de fibres d...
Lire la suiteUn transformateur comparant deux devis de fils de polyéthylène trouve souvent les mêmes promesses sur les deux fiches techniques : faible reprise d'h...
Lire la suiteUn acheteur de vêtements de travail lave une chemise ESD 25 fois, la teste à nouveau et constate que la résistance de surface est passée d'environ 10...
Lire la suiteVeuillez remplir le formulaire ci-dessous et notre équipe vous contactera dès que possible.
Addres: No.66 Qiaogang Road, Haian, Nantong City, Province du Jiangsu, Chine
E-mail: admin@gcfiber.com
Copyright © Fibre GC All Rights Reserved.
